A
食品、飲料與瓶罐
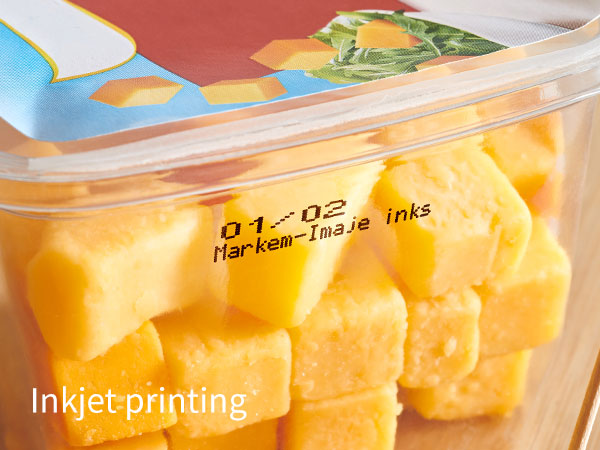
重視高速、抗冷凝、耐摩擦與日期可讀性,常見方向為 CIJ;紙盒外包裝可另評估 TIJ。


 +886-2-7730 2196
工業標示設備選型指南
噴印機沒有單一「最好」的機型。先確認材質、產線速度、噴印內容與現場環境,再從 CIJ、TIJ、TTO、雷射與手持式設備中選擇。
數據為 OwnJet 各類產品線的規格上限,實際表現依機型、噴頭、材質與產線條件而異。
01先看結論
噴印機是將生產日期、有效期限、批號、流水號、條碼、QR Code 或圖形,即時標示在產品、包裝與外箱上的設備。台灣市場也常稱為噴碼機或噴字機。
選型關鍵不是只看解析度,而是標示能否在預定速度下,穩定附著在指定材質上。
02核心比較
先用產線形態和包裝材質縮小範圍,再以試噴樣品確認附著力與讀取率。選擇你的需求,符合的類型會標示出來。
依需求篩選
| 類型 | 最適合情境 | 常見材質 | 主要優勢 | 選購注意 |
|---|---|---|---|---|
| CIJCIJ 連續式噴印機 | 高速、連續運轉產線 | 瓶罐、塑膠、金屬、線纜、複合包材 | 非接觸式、高速、材質適應廣 | 需比較墨水附著力、防護與保養 |
| TIJTIJ 高解析噴印機 | 高解析文字、條碼與 QR Code | 紙盒、紙箱、標籤、部分塑料 | 機身簡潔、開機快、解析度高 | 需確認材質吸收性、噴印距離與墨水 |
| TTOTTO 熱轉印機 | 軟包裝薄膜的高解析標示 | 包裝膜、標籤、軟袋 | 邊緣清晰、大面積資訊、無液態墨水 | 需配合包裝機與色帶規格 |
| LC雷射標示機 | 長期、不易擦除的永久標示 | 金屬、塑料、玻璃、薄膜(視雷射波長) | 無墨水耗材、標示耐久、維護需求低 | 需做材質測試、安全防護與抽風規劃 |
| HHP手持式噴印機 | 少量多樣、大型工件或無固定產線 | 紙箱、木材、建材、大型零件 | 可移動、導入快、使用彈性高 | 清晰度會受人工移動速度與定位影響 |
以 OwnJet 現有產品線的規格整理,點選類型查看代表機型、關鍵數據與適用情境。
相對表現(1–5)
適合
需要再評估
Thermal Inkjet
代表機型FJ-113、FJ-123、FJ-243、SP-111、SP-121、SP-241、OJ-112、OJ-122、OJ-242
查看 TIJ 高解析噴印機產品相對表現(1–5)
適合
需要再評估
相對表現(1–5)
適合
需要再評估
相對表現(1–5)
適合
需要再評估
相對表現(1–5)
適合
需要再評估
相對表現為初步篩選參考;實際速度、解析度與附著力依機型、噴頭、墨水與材質而異,請以樣品試噴結果為準。
03選型方法
確認表面是紙、塑膠、玻璃、金屬、薄膜、橡膠還是線纜,並提供實際樣品試噴。
記錄每分鐘數量、輸送帶速度、產品間距與是否會 24 小時連續生產。
區分單純日期批號、多行文字、圖形、一維條碼與 QR Code,並確認字高與可讀性。
潮濕、冷凝、高粉塵、清洗、溶劑、高低溫與設備安裝空間,都會影響機型與耗材。
事先定義附著、摩擦、耐酒精、冷凝水、掃碼成功率與連續運轉測試條件。
04應用對照
同一個產業也會同時用到不同技術:內包裝、外箱與棧板的需求不同,選型要分開看。
A
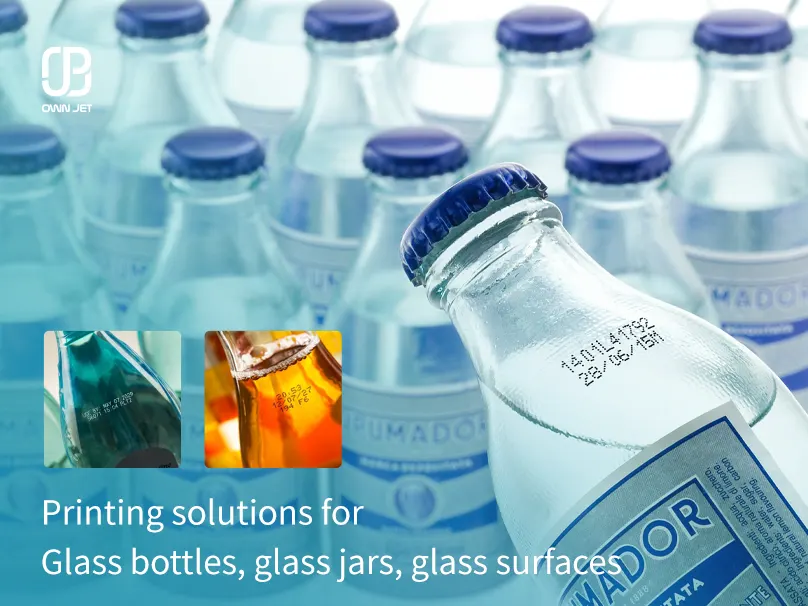
重視高速、抗冷凝、耐摩擦與日期可讀性,常見方向為 CIJ;紙盒外包裝可另評估 TIJ。
B
先分辨是成品後噴印還是包裝過程同步列印;可比較 CIJ、材質適用的 TIJ 與 TTO。
C
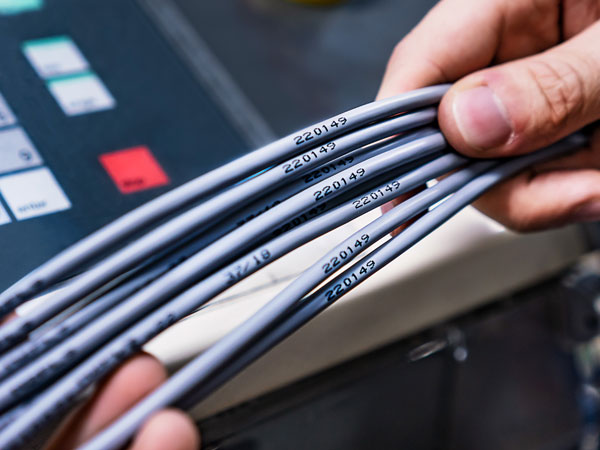
需要在連續移動的產品上噴印規格、長度或批號時,通常先評估 CIJ 與專用墨水。
D
短期可讀標示可評估 CIJ;需長期保留、耐擦除與減少耗材時,可進一步測試雷射。
05墨水與耗材
同一台噴印機,換一種墨水,附著力、乾燥時間與耐受性就可能完全不同。選型時請把耗材一起納入試噴。
快乾、附著力強,適合塑膠、金屬、玻璃等非吸收性表面,是 CIJ 與部分 TIJ 應用的主力。
看溶劑墨水適合紙盒、紙箱、木材等吸收性材質,氣味低、使用與保存門檻較低。
看水性墨水針對耐酒精、耐高溫、抗冷凝、高對比顏色等特定條件設計,適合要求嚴格的產線。
看特殊墨水TTO 熱轉印使用色帶,現場不需處理液態墨水;雷射標示直接改變材料表面,沒有墨水耗材。
TTO/雷射06採購判斷
相同類型的設備,也會因速度、解析度、防護、整合與服務需求而有差異。報價單上看得到的,通常只是冰山的一角,建議以總持有成本比較。
預算希望保留彈性?可再比較 噴印機買斷、租購與租賃方案。
主機與噴頭售價——多數人只比較這一項。
支架、感應器、輸送帶、編碼器與資料串接。
墨水、溶劑、卡匣、色帶、過濾器與定期更換零件。
預防保養、故障處理、備機、技師到場時間與教育訓練。
停線時間、報廢品、重工與交期影響,才是實際成本。
07導入前先避開
多數噴印問題不是機器不好,而是導入前沒有把條件講清楚。以下是試噴與驗收時最常被忽略的項目。
常見原因材質表面有油污、離型劑或冷凝水,墨水不匹配。
預防用實際樣品試噴,並做摩擦、酒精與冷凝測試。
常見原因產線速度變動、噴頭距離過遠或角度不正。
預防搭配編碼器同步速度,固定噴頭距離與支架。
常見原因解析度或對比不足、底色干擾、模組尺寸太小。
預防事先訂定掃碼成功率標準,必要時加入視覺驗碼。
常見原因感應器觸發不穩、產品間距不一或輸送帶晃動。
預防確認感應器種類與安裝位置,穩定產品定位。
常見原因長時間停機、環境粉塵或未依規定保養。
預防建立開關機與保養流程,TIJ 卡匣停用時確實封蓋。
常見原因日期規則、班別代碼或換線時人工輸入錯誤。
預防使用自動日期與班別規則,並與生產系統資料串接。
→下一步
不只用口述材質,實際試噴才能確認附著力。
提供速度、產量、噴印位置、可用空間與現場照片。
確認內容、清晰度、附著、耐受性與條碼讀取要求。
08常見問題
找不到你的問題?直接詢問 OwnJet 技術團隊。
在台灣工業現場,三個名稱常被交替使用,通常都是指將日期、批號、流水號、條碼或 QR Code 標示在產品與包裝上的設備。實際選型時應比較噴印技術、材質和產線條件。
需要在瓶罐、塑膠、金屬或複合包材上進行高速、非接觸式日期與批號標示時,通常優先評估 CIJ 連續式噴印機。仍需依附著力、冷凝水、產線速度與環境溫度選擇墨水與機型。
CIJ 適合高速、連續運轉,且材質多為塑膠、金屬、玻璃或潮濕表面的產線;TIJ 以高解析度見長,適合在紙盒、紙箱與標籤上噴印條碼、QR Code 與清晰文字。若兩者都可行,建議以實際樣品試噴比較附著力、讀取率與耗材成本。
噴墨是把墨水附著在表面,更換內容與材質適應彈性高;雷射則是改變材料表面形成標示,不需要墨水耗材、耐擦除且適合長期追溯,但需要針對材質與雷射波長測試,並規劃安全防護與排煙。
可以。TIJ、TTO、雷射與手持式噴印機都能輸出一維條碼與 QR Code,CIJ 則較適合日期、批號等文字。條碼能否穩定讀取,取決於解析度、對比、材質與速度,導入前應實際驗證掃碼成功率。
設備成本會受技術類型、噴印高度、速度、解析度、防護等級、墨水或色帶、產線整合與後續服務影響。應同時比較設備、耗材、保養與停機風險,而不是只比較機器售價。
可以。少量多樣、大型工件、紙箱或不方便上線的物件,可評估手持式噴印機;如果未來產量會增加,也應預留輸送帶、感應器與固定式噴頭的整合空間。
請準備實際的產品或包材樣品、希望噴印的內容與位置、產線速度與產量,以及現場環境與安裝空間照片。資訊越完整,越能在試噴時一次確認附著力、清晰度與適合的機型。